



C 型与 H 型龙门高速冲床怎么选|结构刚性差异、性能精度对比及选型指南 - 东莞三好精密
在连接器、半导体引线框架、新能源电机铁芯等精密零部件冲压产线中,高速精密冲床直接决定产品良率、模具寿命与产线稼动率。市面上应用最广泛的两大类机型,就是 C 型开式高速冲床 与 H 型闭式龙门高速冲床。不少冲压厂采购、工艺工程师在新机选型阶段,经常纠结两种机型的取舍。东莞三好精密机械深耕高速冲床研发制造20余年,同步推出 C 型、H 型龙门两大系列高速冲床,服务珠三角大量电子、五金冲压企业,结合大量现场落地经验,梳理两类机型的结构区别、性能边界、优缺点与选型方法。
一、机身结构原理:开式 C 型 VS 闭式 H 型龙门
设备的性能上限,根源来自机身结构设计。
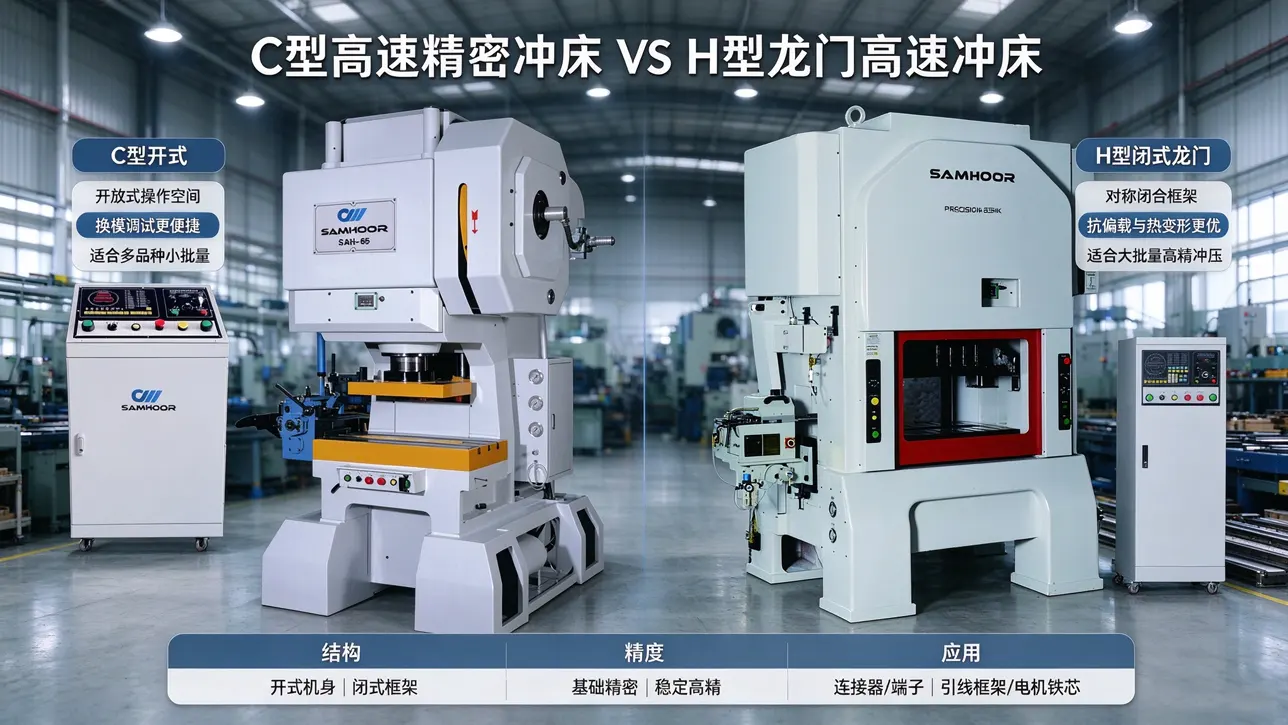
型高速精密冲床采用单侧支撑开式 C 形机身,最大特点就是操作空间开放。模具拆装、调模、试模、清料都很方便,换模耗时短,非常适合需要频繁切换产品的车间。但这个结构天然存在短板:冲压受力时机身喉部会产生弹性张开,也就是行业常说的开口变形。即便现在厂家通过有限元仿真优化加强筋、加厚机身铸件,在大吨位、偏载冲压工况下,抗侧向力能力依然弱于闭式龙门结构。东莞三好 C 型高速冲床主打 250KN–800KN 区间,面向薄板端子、屏蔽罩类产品,在结构上优化机身时效处理,控制常规工况下的开口形变,兼顾性价比与基础精密要求。
H 型龙门高速冲床是对称闭合框架结构,左右立柱形成门式闭环支撑,从根源消除 C 机的开口变形问题,抗偏载能力突出。连续高速冲压时,床身几何稳定性强,侧向形变抑制效果好。主流 H 型机型普遍搭配六圆导柱导向系统,滑块垂直运行平稳度更高,适配长寿命级进模长期连续生产。三好 H 型龙门高速冲床覆盖 300KN 至 1250KN 以上吨位,配套冷却油路、动态平衡机构,主打半导体引线框架、电机定转子等高附加值零件冲压。
二、精度稳定性、热变形与模具寿命对比
速冲床长期跑机,热变形、动态重复精度才是拉开差距的核心指标。
C 型开式冲床适合 0.1mm–1.2mm 薄料精密冲裁,常规重复定位精度可以满足消费电子连接器、小型端子的量产标准。短板在于长时间高速连续生产后,精度漂移会更明显,不适合微米级超高精密零件长期稳定量产。
H 型龙门冲床依靠对称机身,热应力分布均匀,热变形控制能力更强。高端机型标配油冷却系统、集中润滑、反向动态平衡装置,滑块垂直精度可做到 0.005mm 以内,重复定位精度稳定维持在 0.01mm 级别。刚性更强带来的附加收益是震动更小,模具受力均匀,相同冲压条件下,行业实测模具寿命可提升约 30%,减少模具维修、停机换模成本。东莞三好服务多家新能源铁芯冲压客户,客户反馈更换 H 型龙门高速冲床之后,级进模保养周期明显拉长,批次不良率下降。
三、C 型、H 型龙门高速冲床详细对比表
| 对比维度 | C 型开式高速精密冲床 | H 型闭式龙门高速冲床 |
|---|---|---|
| 机身结构 | 单侧支撑、开式 C 型机身 | 双侧立柱、闭合门式框架 |
| 核心优势 | 调模换模便捷、投入成本低、操作空间大 | 刚性强、抗偏载、精度稳定、震动低 |
| 常规吨位区间 | 250KN - 800KN | 300KN - 1250KN 及以上 |
| 适用材料 | 0.1~1.2mm 薄板 | 高精度薄板、中厚板材 |
| 典型加工产品 | 小型端子、屏蔽罩、散热片、普通连接器 | 电机定转子、半导体引线框架、新能源冲压件、大型精密连接器 |
| 适配生产模式 | 多品种、中小批量,频繁换模 | 大批量连续生产,单批次十万件以上 |
四、清晰选型判断逻辑,对照自身订单选机型
优先选 C 型高速冲床
如果工厂主打消费电子小件冲压,精度要求不需要微米级,订单款式多、单批数量不大,每天需要多次换模试模,预算有限,追求设备投入性价比,C 型高速冲床就是合适方案。东莞三好很多做连接器、屏蔽罩的客户,都是配置多台 C 型高速冲床,灵活应对客户打样、小批量试单需求。
优先选 H 型龙门高速冲床
业务面向半导体、新能源汽车核心精密冲压件,订单批量大、长期连续生产,对尺寸一致性、模具寿命、良率稳定性要求严苛,材料厚度波动大,H 型龙门高速冲床是保障量产稳定的必要投入。不少引线框架、硅钢片铁芯厂商,产线主力机型均采用 H 型龙门高速冲床。
五、行业发展趋势与设备维护要点
新能源、半导体产业持续放量,下游零部件的尺寸公差、一致性要求持续收紧,H 型龙门高速冲床市场占比逐年提升。很多采购担心龙门结构复杂、维护麻烦,现在主流品牌已经做了大量优化。像东莞三好 H 型龙门冲床,把润滑点、油路接口、电气模块布置在便于检修位置,搭载可视化故障诊断系统,日常保养、故障排查效率大幅提升,降低维护门槛。
C 型和 H 型龙门高速冲床不存在绝对好坏,二者是针对不同冲压需求的差异化方案。C 型胜在灵活经济,H 型强在稳定高精。企业选型时,不能只看价格或者冲床速度参数,要结合产品精度标准、订单批量、模具方案、长期良率目标综合评估。有连接器、引线框架、电机铁芯冲压需求,想要对比试机的厂商,可以参考东莞三好精密机械 C 型、H 型龙门高速冲床成熟方案,实地验证冲压效果。